低碳钢焊接难点解析:挑战与应对策略
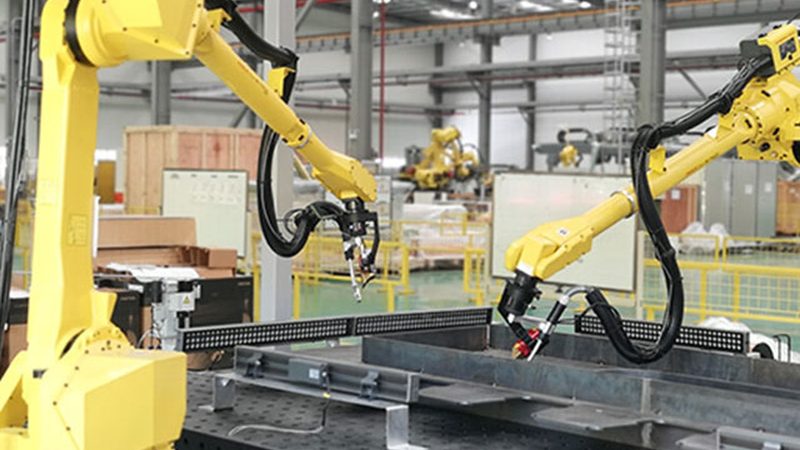
低碳钢焊接难点解析:挑战与应对策略
一、低碳钢焊接的热影响区控制
低碳钢焊接时,热影响区(HAZ)的控制是一个重要的难点。由于低碳钢的热导率较低,焊接过程中产生的热量不易扩散,导致HAZ的宽度较大,易产生热裂纹和变形。为应对这一挑战,可采取以下策略:
1. 优化焊接工艺参数:通过调整焊接电流、电压、速度等参数,降低热输入,减小HAZ的宽度。
2. 采用预热措施:在焊接前对工件进行预热,提高工件温度,降低焊接过程中的热应力,减少热裂纹的产生。
3. 使用低热输入焊接方法:如激光焊接、电子束焊接等,这些方法具有热输入低、HAZ窄的特点,可有效控制热影响区。
二、低碳钢焊接的飞溅控制
焊接过程中,飞溅是影响焊接质量的重要因素。飞溅会导致焊缝成形不良、焊接缺陷增多,甚至影响焊接接头的力学性能。以下是一些控制飞溅的措施:
1. 选择合适的焊接材料:根据焊接材料和焊接工艺,选择合适的焊条或焊丝,降低飞溅。
2. 优化焊接参数:调整焊接电流、电压、速度等参数,减少飞溅。
3. 使用保护气体:采用纯度较高的保护气体,如氩气、氦气等,提高保护效果,减少飞溅。
4. 使用脉冲焊接技术:通过调整脉冲宽度、频率等参数,控制飞溅。
三、低碳钢焊接的焊接变形控制
焊接变形是低碳钢焊接过程中常见的现象,严重影响焊接接头的质量和外观。以下是一些控制焊接变形的措施:
1. 采用合理的焊接顺序和方向:遵循“先焊短边后焊长边,先焊中间后焊两端”的原则,逐步消除焊接应力。
2. 采用预拉伸和预弯曲等方法:在焊接前对工件进行预拉伸和预弯曲,消除焊接应力。
3. 选用合适的焊接设备:使用自动化焊接设备,提高焊接精度,降低焊接变形。
四、低碳钢焊接的焊接缺陷控制
焊接缺陷是影响焊接接头性能的重要因素。以下是一些控制焊接缺陷的措施:
1. 严格焊接工艺控制:按照焊接工艺规程进行操作,确保焊接质量。
2. 检查焊接材料和设备:确保焊接材料和设备符合要求,避免因材料和设备问题导致的焊接缺陷。
3. 采取无损检测:对焊接接头进行无损检测,及时发现并处理焊接缺陷。
总结
低碳钢焊接过程中存在多个难点,如热影响区控制、飞溅控制、焊接变形控制和焊接缺陷控制等。通过优化焊接工艺参数、采用先进的焊接技术和设备,以及加强焊接过程中的质量控制,可以有效应对这些难点,提高焊接接头的质量和性能。如需针对具体工况的选型建议,可查阅XX公司技术文档或联系现场应用工程师。