薄铁皮与碳钢焊接:工艺解析与注意事项
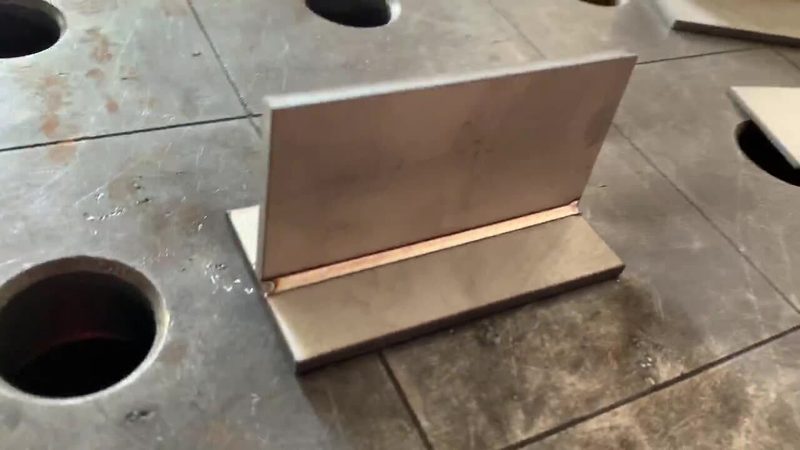
薄铁皮与碳钢焊接:工艺解析与注意事项
焊接工艺解析 焊接是将两种或多种金属通过加热或其他方法连接在一起的过程。在制造业中,薄铁皮与碳钢的焊接是一个常见的工艺问题。薄铁皮由于其厚度较薄,焊接时对热量敏感,而碳钢则具有较高的熔点和较强的热膨胀系数。因此,焊接这两种材料时需要特别注意焊接参数和工艺选择。
焊接方法选择 针对薄铁皮和碳钢的焊接,常用的焊接方法包括电阻焊、激光焊接和气体保护焊。电阻焊适用于小批量生产,激光焊接则适用于高精度焊接,而气体保护焊(如MAG焊、MIG焊)则适用于批量生产和要求较高的焊接质量。
焊接参数控制 焊接参数包括焊接电流、电压、焊接速度、预热温度等。对于薄铁皮和碳钢的焊接,以下是一些关键参数的注意事项:
1. 焊接电流:应选择适当的焊接电流,以保证焊接质量。电流过大可能导致薄铁皮过热,引起变形或烧穿;电流过小则可能无法实现良好的焊接效果。
2. 预热温度:预热可以减少热影响区,防止薄铁皮变形。碳钢的预热温度通常在100-200℃之间,具体温度取决于材料和厚度。
3. 焊接速度:焊接速度应适中,过快可能导致焊接缺陷,过慢则可能造成热量积累,引起变形。
焊接缺陷预防 焊接过程中可能会出现气孔、裂纹等缺陷,以下是一些预防措施:
1. 保护气体:使用高纯度的保护气体,如氩气或混合气体,以防止氧化和氮化。
2. 焊接顺序:先焊接碳钢部分,再焊接薄铁皮,以减少热影响区。
3. 焊接变形控制:通过合理设计焊接顺序和采用辅助措施,如夹具固定,来控制焊接变形。
注意事项 1. 焊接材料选择:选择合适的焊丝和焊接材料,以确保焊接质量。
2. 焊接环境:确保焊接环境清洁、干燥,避免湿度和灰尘对焊接质量的影响。
3. 焊工技能:焊工应具备一定的焊接技能和经验,以确保焊接质量。
总结 薄铁皮与碳钢的焊接是一个复杂的工艺过程,需要综合考虑焊接方法、参数控制和缺陷预防。通过合理选择焊接方法、控制焊接参数和采取预防措施,可以确保焊接质量,满足生产需求。如需针对具体工况的选型建议,可查阅XX公司技术文档或联系现场应用工程师。